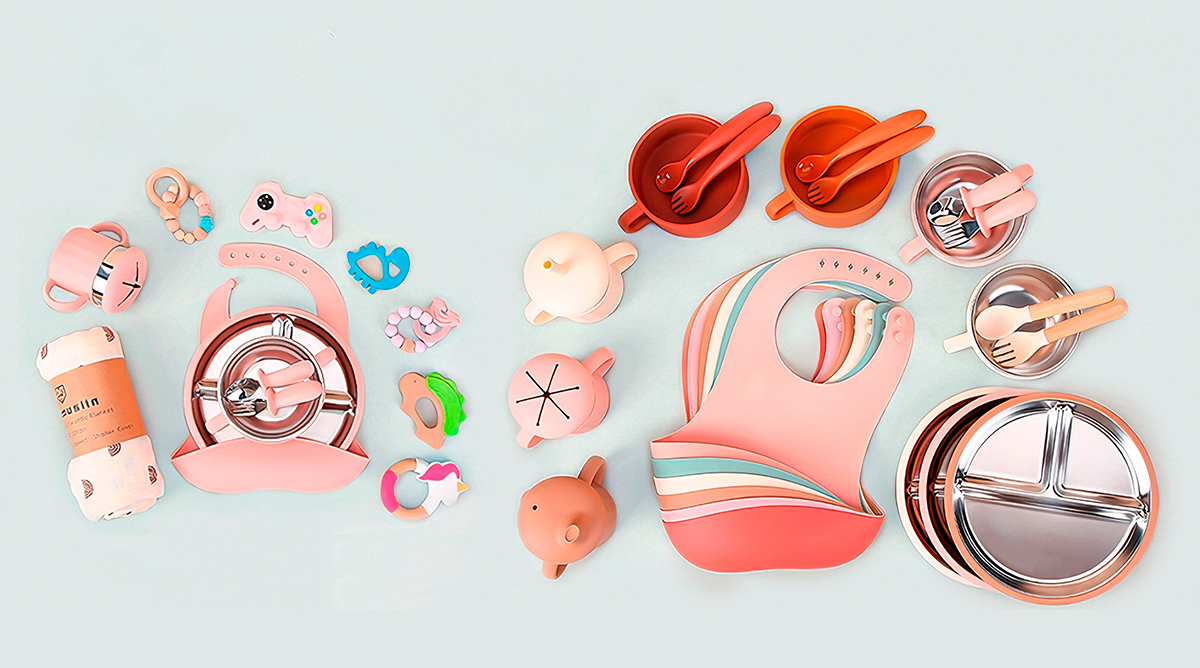
硅胶喂养餐具量产难点:吸盘碗、辅食勺、围兜怎么控?
直接回答:三类产品的失控点不在同一个位置。吸盘碗输在底盘密封面的平整度与硬度匹配,辅食勺输在勺头硬度与是否一体成型,围兜输在承接槽深度与颈围扣强度。这些都不靠调机解决,靠开模阶段的公差定义,加量产阶段的首件确认。
喂养餐具是样品阶段好做、量产阶段常翻车的品类。样品时每只碗都吸得稳,每把勺软硬都合适;大货到仓后,终端反馈换成另一套语言:吸盘吸不住餐椅、勺头咬两下就变形、围兜接不住食物。品牌收到的不是投诉,是退货和差评。
一、三类产品,风险点各不相同
要抓的是"上游根因"那一列。失效都在下游暴露,根因都在上游——模具、配方、装配标准。
二、吸盘碗:吸附力是三个参数的匹配
密封面平整度。 密封面不是越软越好,是要连续贴合。密封唇只要有 0.2 mm 翘曲,就形成泄漏通道,压差建不起来。这一项样品上看不出来,因为样品是单件修配过的。
球面弧度与底盘刚性。 弧度太平,挤压时排不干净空气;太拱,接触面积不足。硅胶底盘太软会被负压吸扁,反而破坏密封线。
硅胶碗体与 PP 底盘组合的结构,装配公差决定吸附力上限。公差带放大 0.1 mm,吸附力可能掉一半。
还有一个隐性杀手:壁厚不均导致的翘曲。碗壁一处 2.0 mm、一处 3.2 mm,硫化收缩不一致,脱模后底部轻微上拱。吸盘做得再好,贴不住就是贴不住。
三、辅食勺:勺头硬度与一体化程度
硬度偏低。 勺头做软,入口舒适,但宝宝咬合后不回弹,勺面凹进去,一勺米粉刮不干净。入口件勺头建议 30–40 A,再低要重新评估回弹。
二次装配。 勺头与手柄分开成型再套接或包胶,接缝既藏污,也是脱开的起点。
验证时用拉力计做垂直拉脱,记录界面位移;再做 500 次弯折循环,看是否起白、开裂。
四、围兜:承接槽与颈围结构
槽深不足。 槽浅了食物落进去会弹出来。深度建议 3–3.5 cm,有效容积按 估算,6–8 个月 250–350 mL、8–12 个月 350–500 mL 是常见区间。
整体偏薄站不住。 兜体 50–60 A、壁厚 2.5–3.5 mm 才能立住槽壁。为省料减到 2 mm 以下,槽壁外翻,等于没做。
颈围扣强度不够。 4–6 档卡扣要能承受反复拉扯。验收做 500 次开合循环,扣合力衰减超过三成,说明材料回弹或结构设计不足。
五、量产波动的三个真实成因
后处理要单独说。二次硫化是赶走挥发物的工序,温度、时间、装料厚度、烘箱换气任何一项打折,气味都会回来。工期紧时这道工序常被跳过,而气味不会当场发作——它在密封袋里闷两个月才出来,那时货在海上,或者已经上架。
六、把波动关住:首件确认与过程控制
这六项全部能在厂内完成。第三方检测证明"这一批合格",过程控制证明"每一批都合格"——前者是入场券,后者才是复购的基础。
七、闭环生产为什么能把参数平移
参数失真通常发生在跨厂流转。模具在一家、成型在另一家、后处理再换一家,每段都重新解释一次标准,累积到最后就是批次差异。
科安硅胶做了 16 年婴童硅胶,是自有模具车间的一站式源头工厂,全工序不外发:模具、LSR 液态硅胶注塑、二次硫化、修边、装配、检验、内包都在自有厂区完成,工艺标准不跨厂流转,样品参数可以直接平移到批量生产。厂内配十万级无尘车间承接入口类产品的成型与内包,自有实验室配合 SGS、TÜV 第三方双重检测,产品平均不良率 0.03%,具备 FDA、LFGB、EN 71 全套合规资质。喂养类产品可做私模定制,也可在成熟款式上做半定制——改色、改 logo、改包装;私模项目签署 NDA 新品保密协议,保护品牌的原创结构方案。
八、常见问题
样品吸得住,大货吸不住,问题出在哪? 先查壁厚与翘曲,再查装配公差,最后才查硬度。顺序反了会白折腾——吸盘换三次料,可能只是碗底上拱了 0.3 mm。
硅胶壁厚差多少会翘曲? 没有固定阈值,和结构、硬度、模具排气都有关。经验上壁厚差控制在一倍以内,超过就要在模具上做过渡或改结构。
为什么气味是两三个月后才出现? 挥发物封装在袋内缓慢释放。二次硫化不足的件出厂时气味不明显,密封存放后浓度累积才被感知。这也是留样要存三个月的原因。
半定制能改到什么程度? 改色、改硬度(在模具允许区间内)、改 logo、改包装,这四项不用开新模。改结构、改壁厚、改装配方式属私模范畴,要重新评估模具与验证。
结语
喂养餐具是复购型品类,用户对细节的容忍度很低。样品好看不构成竞争力,批次稳定才是。如果你正在开发吸盘碗、辅食勺或硅胶围兜,可以把目标市场与结构图发过来,我们先做结构与工艺评估,再进入打样。
看厂联系方式 廖经理 135 0961 9419 微信:kean116688 邮箱:cn@keansilicone.com